


1. Asbob materiallari bo'lishi kerak bo'lgan asosiy xususiyatlar
Asbob materiallarini tanlash asbobning ishlash muddati, ishlov berish samaradorligi, ishlov berish sifati va ishlov berish narxiga katta ta'sir ko'rsatadi. Kesishda asboblar yuqori bosim, yuqori harorat, ishqalanish, zarba va tebranishlarga bardosh berishi kerak. Shuning uchun asbob materiallari quyidagi asosiy xususiyatlarga ega bo'lishi kerak:
(1) Qattiqlik va aşınma qarshilik. Asbob materialining qattiqligi ishlov beriladigan materialning qattiqligidan yuqori bo'lishi kerak, odatda 60HRC dan yuqori bo'lishi kerak. Asbob materialining qattiqligi qanchalik baland bo'lsa, aşınma qarshiligi shunchalik yaxshi bo'ladi.
(2) Kuch va qattiqlik. Asbob materiali kesish kuchi, zarba va tebranishlarga bardosh berish uchun yuqori mustahkamlik va qattiqlikka ega bo'lishi va asbobning mo'rt sinishi va parchalanishining oldini olishi kerak.
(3) Issiqlikka chidamlilik. Asbob materiali yaxshi issiqlikka chidamli bo'lishi, yuqori kesish haroratiga bardosh berishi va yaxshi antioksidant qobiliyatiga ega bo'lishi kerak.
(4) Jarayon samaradorligi va tejamkorligi. Asbob materiali yaxshi zarb ishlashi, issiqlik bilan ishlov berish ko'rsatkichlari, payvandlash ko'rsatkichlariga ega bo'lishi kerak; silliqlash ko'rsatkichlari va boshqalar va yuqori ishlash-narx nisbatiga ega bo'lishi kerak.
2. Asbob materiallarining turlari, ishlashi, xususiyatlari va qo'llanilishi
1. Olmos asboblari materiallari va asboblarni qo'llash turlari, xususiyatlari va xususiyatlari
Olmos uglerodning allotropidir va tabiatdagi eng qattiq materialdir. Olmos asboblari yuqori qattiqlik, yuqori aşınma qarshilik va yuqori issiqlik o'tkazuvchanligiga ega bo'lib, rangli metallar va metall bo'lmagan materiallarni qayta ishlashda keng qo'llaniladi. Ayniqsa, alyuminiy va kremniy alyuminiy qotishmalarini yuqori tezlikda kesishda olmos asboblari almashtirish qiyin bo'lgan asosiy kesish asboblaridir. Yuqori samaradorlik, yuqori barqarorlik va uzoq umrga ishlov berishga erisha oladigan olmos asboblari zamonaviy CNC ishlov berishda ajralmas va muhim vositadir.
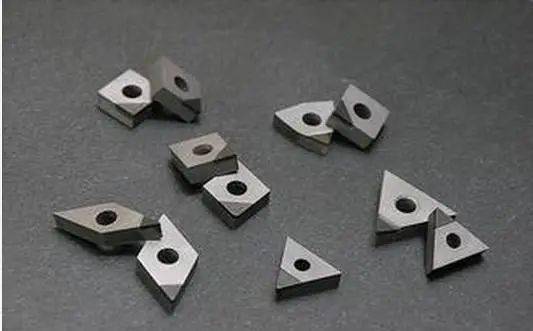
1) Olmos asboblari turlari
① Tabiiy olmos asboblari: Tabiiy olmos yuzlab yillar davomida kesish asboblari sifatida ishlatilgan. Nozik silliqlashdan so'ng, tabiiy monokristalli olmos asbobi o'ta o'tkir bo'lishi mumkin, uning kesish radiusi 0,002 mikrongacha bo'lishi mumkin, bu ultra yupqa kesishga erisha oladi va ish qismini juda yuqori aniqligi va juda past sirtini qayta ishlay oladi. qo'pollik. Bu tan olingan, ideal va almashtirib bo'lmaydigan o'ta aniq ishlov berish vositasi.
② PCD olmos asbobi: Tabiiy olmos qimmat va kesish uchun eng ko'p ishlatiladigan olmos polikristal olmosdir (PCD). 1970-yillarning boshidan boshlab, yuqori harorat va yuqori bosimli sintez texnologiyasi bilan tayyorlangan polikristalli olmos (Polycrystauine olmos, PCD deb ataladi) pichoqlari muvaffaqiyatli ishlab chiqilgandan so'ng, tabiiy olmos asboblari ko'p hollarda sun'iy polikristal olmos bilan almashtirildi. PCD xom ashyosi juda ko'p va uning narxi atigi bir necha o'ndan bir o'nlab tabiiy olmosga teng.
PCD asboblari juda o'tkir qirralarni maydalay olmaydi va ishlov beriladigan ish qismining sirt sifati tabiiy olmos kabi yaxshi emas. Hozirgi vaqtda sanoatda chip to'xtatuvchilari bilan PCD pichoqlarini ishlab chiqarish oson emas. Shuning uchun, PCD faqat rangli metallar va metall bo'lmaganlarni aniq kesish uchun ishlatilishi mumkin va ultra aniq oynani kesishga erishish qiyin.
③ CVD olmos asboblari: CVD olmos texnologiyasi Yaponiyada 1970-yillarning oxiri va 1980-yillarning boshidan beri paydo bo'lgan. CVD olmos kimyoviy bug 'cho'kishi (CVD) orqali heterojen substratda (masalan, sementlangan karbid, keramika va boshqalar) olmos plyonkasi sintezini anglatadi. CVD olmos tabiiy olmos bilan bir xil tuzilishga va xususiyatlarga ega.
CVD olmosning ishlashi tabiiy olmosga juda yaqin. Tabiiy monokristal olmos va polikristal olmos (PCD) afzalliklariga ega va ma'lum darajada ularning kamchiliklarini bartaraf etadi.
(2) Olmos asboblarining ishlash xususiyatlari
① Juda yuqori qattiqlik va aşınma qarshilik: Tabiiy olmos tabiatdagi eng qattiq moddadir. Olmos juda yuqori aşınma qarshilikka ega. Yuqori qattiqlikdagi materiallarni qayta ishlashda olmos asboblarining ishlash muddati sementlangan karbid asboblaridan 10 dan 100 martagacha, hatto bir necha yuz martagacha.
② Juda past ishqalanish koeffitsienti: olmos va ba'zi rangli metallar orasidagi ishqalanish koeffitsienti boshqa asboblarnikiga qaraganda pastroq. Past ishqalanish koeffitsienti ishlov berish jarayonida kamroq deformatsiyani anglatadi, bu esa kesish kuchini kamaytirishi mumkin.
③ Juda o'tkir kesuvchi qirrasi: olmos asboblarining kesish qirrasi juda keskin o'tkirlashishi mumkin. Tabiiy monokristalli olmos asboblari 0.002-0.008 mkm gacha oʻtkir boʻlishi mumkin, ular ultra yupqa kesish va oʻta aniq ishlov berishni amalga oshiradi.
④ Juda yuqori issiqlik o'tkazuvchanligi: olmos yuqori issiqlik o'tkazuvchanligi va issiqlik tarqalishiga ega, kesish issiqligi oson tarqaladi va asbobning kesish qismining harorati past.
⑤ Past termal kengayish koeffitsienti: olmosning termal kengayish koeffitsienti sementlangan karbidnikidan bir necha baravar kichik va issiqlik kesish natijasida kelib chiqadigan asbob hajmining o'zgarishi juda kichik, bu yuqori o'lchamli aniqlik va o'ta aniq ishlov berish uchun ayniqsa muhimdir. aniqlik talablari.
(3) Olmos asboblarini qo'llash
Olmos asboblari asosan rangli metallar va metall bo'lmagan materiallarni yuqori tezlikda nozik kesish va burg'ulash uchun ishlatiladi. Shisha tolali mustahkamlangan plastmassa kukunli metallurgiya blankalari, keramika materiallari va boshqalar kabi turli xil aşınmaya bardoshli metall bo'lmaganlarni qayta ishlash uchun javob beradi; turli xil aşınmaya bardoshli rangli metallar, masalan, turli xil silikon alyuminiy qotishmalari; turli xil rangli metallarni pardozlash.
Olmos asboblarining kamchiligi shundaki, ular zaif termal barqarorlikka ega. Kesish harorati 700 darajadan ~ 800 darajadan oshganda, ular qattiqligini butunlay yo'qotadilar; bundan tashqari, ular qora metallarni kesish uchun mos emas, chunki olmos (uglerod) yuqori haroratlarda temir atomlari bilan oson reaksiyaga kirishadi, uglerod atomlarini grafit tuzilmalariga aylantiradi va asboblar osonlikcha shikastlanadi.
2. Bor nitridi kubikli asboblarning turlari, xossalari va xususiyatlari va asboblarni qo'llash
Olmos ishlab chiqarish usuliga o'xshash usul bilan sintez qilingan ikkinchi o'ta qattiq material bo'lgan kubik bor nitridi (CBN) qattiqlik va issiqlik o'tkazuvchanligi bo'yicha olmosdan keyin ikkinchi o'rinda turadi. U mukammal termal barqarorlikka ega va atmosferada 10,000 darajaga qizdirilganda oksidlanmaydi. CBN qora metallar uchun juda barqaror kimyoviy xususiyatlarga ega va po'lat mahsulotlarini qayta ishlashda keng qo'llanilishi mumkin.
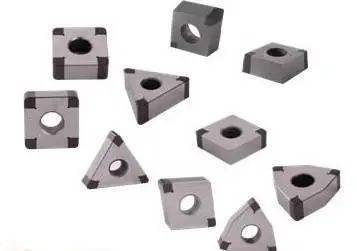
(1) Kubik bor nitridi asboblari turlari
Kubik bor nitridi (CBN) tabiatda mavjud bo'lmagan moddadir. Uni bitta kristalli va polikristalli, ya'ni CBN yagona kristalli va polikristalli kubik bor nitridi (qisqacha PCBN) ga bo'lish mumkin. CBN bor nitridining (BN) allotroplaridan biri bo'lib, olmosga o'xshash tuzilishga ega.
PCBN (polikristalli kubik bor nitridi) yuqori harorat va yuqori bosim ostida bog'lanish fazasi (TiC, TiN, Al, Ti va boshqalar) orqali nozik CBN materiallarini sinterlash orqali tayyorlangan polikristalli materialdir. Hozirgi vaqtda u qattiqligi bo'yicha sun'iy ravishda sintez qilingan olmosdan keyin ikkinchi o'rinda turadigan asbob materialidir. U va olmos birgalikda o'ta qattiq asbob materiallari deb ataladi. PCBN asosan asboblar yoki boshqa asboblarni tayyorlash uchun ishlatiladi.
PCBN asboblarini ajralmas PCBN pichoqlari va sementlangan karbid bilan sinterlangan PCBN kompozit pichoqlariga bo'lish mumkin.
PCBN kompozit pichoqlari {0}}.5-1.0 mm qalinlikdagi PCBN qatlamini yaxshi mustahkamlik va pishiqlikka ega bo'lgan sementlangan karbidga sinterlash orqali tayyorlanadi. Uning ishlashi yaxshi qattiqlikni yuqori qattiqlik va aşınma qarshilik bilan birlashtiradi. Bu past egilish kuchi va CBN pichoqlarini qiyin payvandlash muammolarini hal qiladi.
(2) Bor nitridining asosiy xususiyatlari va xususiyatlari
Kub bor nitridining qattiqligi olmosnikidan bir oz pastroq bo'lsa-da, u boshqa yuqori qattiqlikdagi materiallarga qaraganda ancha yuqori. CBN ning ajoyib afzalligi shundaki, uning termal barqarorligi 1200 darajadan yuqori bo'lishi mumkin bo'lgan olmosnikidan ancha yuqori (olmos 700-800 daraja). Yana bir ajoyib afzalligi shundaki, u kimyoviy jihatdan inertdir va temir bilan 1200-1300 darajada kimyoviy reaksiyaga kirishmaydi. Kubik bor nitridining asosiy ishlash ko'rsatkichlari quyidagilardan iborat.
① Yuqori qattiqlik va aşınma qarshilik: CBN ning kristall tuzilishi olmosnikiga o'xshaydi va u olmosga o'xshash qattiqlik va quvvatga ega. PCBN, ayniqsa, faqat ilgari maydalanishi mumkin bo'lgan yuqori qattiqlikdagi materiallarni qayta ishlash uchun juda mos keladi va ishlov beriladigan qismning sirt sifatini yaxshilaydi.
② Yuqori termal barqarorlik: CBN ning issiqlikka chidamliligi 1400-1500 darajaga yetishi mumkin, bu olmosnikidan deyarli 1 baravar yuqori (700-800 daraja). PCBN asboblari yuqori haroratli qotishmalarni va qotib qolgan po'latni karbid asboblaridan 3-5 baravar yuqori tezlikda kesishi mumkin.
③ Ajoyib kimyoviy barqarorlik: U temir moddalar bilan 1200-1300 darajada kimyoviy reaksiyaga kirishmaydi va olmos kabi keskin eskimaydi. Bu vaqtda u hali ham karbidning qattiqligini saqlab qolishi mumkin; PCBN asboblari qotib qolgan po'lat qismlarni va sovutilgan quyma temirni kesish uchun javob beradi va quyma temirni yuqori tezlikda kesishda keng qo'llanilishi mumkin.
④ Yaxshi issiqlik o'tkazuvchanligi: CBN ning issiqlik o'tkazuvchanligi olmosga yeta olmasa ham, barcha turdagi asboblar materiallari orasida PCBN ning issiqlik o'tkazuvchanligi olmosdan keyin ikkinchi o'rinda turadi va yuqori tezlikda po'lat va karbiddan ancha yuqori.
⑤ Kam ishqalanish koeffitsienti: past ishqalanish koeffitsienti kesish kuchining pasayishiga, kesish haroratining pasayishiga va kesish paytida sirt sifatining yaxshilanishiga olib kelishi mumkin.
(3) Kubik bor nitridi asboblarini qo'llash
Kubik bor nitridi qotib qolgan po'lat, qattiq quyma temir, yuqori haroratli qotishma, sementlangan karbid, sirt purkash materiallari va boshqalar kabi kesish qiyin bo'lgan turli xil materiallarni tugatish uchun javob beradi. Ishlov berish aniqligi IT5 (teshiklar uchun IT6) va sirt pürüzlülüğü qiymati Ra1.25 ~ 0.20 mkm gacha bo'lishi mumkin.
Kubik bor nitridi asboblari materiallari zaif pishiqlik va egilish kuchiga ega. Shuning uchun kubik bor nitridi torna asboblari past tezlikda va yuqori zarba yukida qo'pol ishlov berish uchun mos emas; shu bilan birga, ular yuqori plastiklikka ega bo'lgan materiallarni kesish uchun mos emas (masalan, alyuminiy qotishmasi, mis qotishmasi, nikel qotishmasi, yuqori plastiklikka ega po'lat va boshqalar), chunki bu metallarni kesishda jiddiy qirrali qirra paydo bo'ladi. hosil bo'ladi, bu ishlov berilgan sirtni yomonlashtiradi.
3. Keramika asboblari materiallari va asboblarni qo'llash turlari, xususiyatlari va xususiyatlari
Seramika asboblari yuqori qattiqlik, yaxshi aşınma qarshilik, mukammal issiqlikka chidamlilik va kimyoviy barqarorlik xususiyatlariga ega va metallar bilan bog'lash oson emas. Seramika asboblari CNC ishlov berishda juda muhim o'rin tutadi. Keramika asboblari yuqori tezlikda kesish va ishlov berish qiyin bo'lgan materiallarning asosiy vositalaridan biriga aylandi. Keramika asboblari yuqori tezlikda kesish, quruq kesish, qattiq kesish va ishlov berish qiyin bo'lgan materiallarni kesishda keng qo'llaniladi. Seramika asboblari "silliqlash o'rniga burilish" ni amalga oshirib, an'anaviy asboblar umuman qayta ishlay olmaydigan yuqori qattiq materiallarni samarali qayta ishlashga qodir; keramik asboblarning optimal kesish tezligi sementlangan karbid asboblaridan 2 dan 10 baravar yuqori bo'lishi mumkin, bu esa kesish ishlab chiqarish samaradorligini sezilarli darajada oshiradi; sopol asboblar materiallarida ishlatiladigan asosiy xom ashyo er qobig'idagi eng ko'p elementlardir. Shu sababli, keramika asboblarini rag'batlantirish va qo'llash mahsuldorlikni oshirish, qayta ishlash xarajatlarini kamaytirish va strategik qimmatbaho metallarni tejash uchun katta ahamiyatga ega va kesish texnologiyasini rivojlantirishga katta yordam beradi.
(1) Keramika asboblari materiallarining turlari
Keramika asboblari materiallarini odatda uchta toifaga bo'lish mumkin: alumina asosidagi keramika, kremniy nitridi asosidagi keramika va kompozit silikon nitridi alumina asosidagi keramika. Ular orasida alumina asosidagi va kremniy nitridi asosidagi keramik asboblar materiallari eng ko'p qo'llaniladi. Silikon nitridi asosidagi keramikalarning ishlashi alumina asosidagi keramikadan ustundir.
(2) Keramika asboblarining ishlashi va xususiyatlari
Keramika asboblarining ishlash ko'rsatkichlari quyidagilardan iborat:
① Yuqori qattiqlik va yaxshi aşınma qarshilik: Seramika asboblarining qattiqligi PCD va PCBN kabi yuqori bo'lmasa-da, u tsementlangan karbid va yuqori tezlikda po'lat asboblardan ancha yuqori bo'lib, 93 ~ 95HRA ga etadi. Seramika asboblari an'anaviy asboblar bilan ishlov berish qiyin bo'lgan va yuqori tezlikda kesish va qattiq kesish uchun mos bo'lgan yuqori qattiqlikdagi materiallarga ishlov berishi mumkin.
② Yuqori haroratga chidamlilik va yaxshi issiqlikka chidamlilik: Seramika asboblar hali ham 1200 darajadan yuqori haroratlarda kesishi mumkin. Seramika asboblari mukammal yuqori haroratli mexanik xususiyatlarga ega. Al2O3 seramika asboblari ayniqsa yaxshi oksidlanish qarshiligiga ega. Kesuvchi chekka hatto qizg'in holatda ham doimiy ravishda ishlatilishi mumkin. Shu sababli, keramika asboblari quruq kesishga erishishi mumkin, shu bilan kesish suyuqligiga ehtiyoj yo'qoladi.
③ Yaxshi kimyoviy barqarorlik: Seramika asboblarni metallar bilan bog'lash oson emas va korroziyaga chidamli va kimyoviy jihatdan barqaror, bu asboblarning biriktiruvchi aşınmasını kamaytirishi mumkin.
④ Kam ishqalanish koeffitsienti: Keramika asboblari metallarga nisbatan past yaqinlik va past ishqalanish koeffitsientiga ega, bu esa kesish kuchini va kesish haroratini kamaytirishi mumkin.
(3) Keramika asboblarini qo'llash
Seramika, asosan, yuqori tezlikda pardozlash va yarim pardozlash uchun ishlatiladigan asbob materiallaridan biridir. Keramika asboblari turli xil cho'yanlarni (kulrang quyma temir, sferik temir, egiluvchan quyma temir, sovutilgan quyma temir, yuqori qotishma aşınmaya bardoshli quyma temir) va po'latlarni (uglerodli konstruktiv po'lat, qotishma konstruktiv po'lat, yuqori mustahkam po'lat,) kesish uchun javob beradi. yuqori marganetsli po'lat, söndürülmüş po'lat va boshqalar), shuningdek, mis qotishmalari, grafit, muhandislik plastmassalari va kompozit materiallarni kesish uchun ishlatilishi mumkin.
Seramika asboblari materiallari past egilish kuchi va zaif zarba chidamliligi muammolariga ega va past tezlik va zarba yukida kesish uchun mos emas.
4. Qoplangan asbob materiallarining ishlashi va xususiyatlari va asboblarni qo'llash
Qoplama asboblari asboblarning ishlashini yaxshilashning muhim usullaridan biridir. Qoplangan asboblarning paydo bo'lishi asboblarni kesish ishida katta yutuq yaratdi. Qoplangan asboblar qattiq asbob korpusida yaxshi aşınma qarshilikka ega bo'lgan bir yoki bir necha qatlamli refrakter birikmalarni qoplash orqali amalga oshiriladi. Ular asbob substratini qattiq qoplama bilan birlashtiradi va shu bilan asbobning ishlashini sezilarli darajada yaxshilaydi. Qoplangan asboblar ishlov berish samaradorligini oshirishi, ishlov berishning aniqligini oshirishi, asbobning ishlash muddatini uzaytirishi va qayta ishlash xarajatlarini kamaytirishi mumkin.
Yangi CNC dastgohlarida ishlatiladigan kesish asboblarining taxminan 80% qoplamali asboblardan foydalanadi. Qoplangan asboblar kelajakda CNC ishlov berish sohasidagi eng muhim asbob turi bo'ladi.
(1) Qoplangan asboblar turlari
Qoplama usuliga ko'ra, qoplangan asboblar kimyoviy bug 'cho'kmasi (CVD) bilan qoplangan asboblarga va jismoniy bug 'cho'kishi (PVD) bilan qoplangan asboblarga bo'linishi mumkin. Qoplangan karbid asboblari odatda kimyoviy bug 'cho'kmasidan foydalanadi va cho'kma harorati taxminan 1000 daraja. Qoplangan yuqori tezlikli po'lat asboblar odatda jismoniy bug 'cho'kmasidan foydalanadi va cho'kma harorati taxminan 500 daraja.
Qoplangan asboblarning turli xil asosiy materiallariga ko'ra, qoplamali asboblarni karbid qoplamali asboblarga, yuqori tezlikda po'lat bilan qoplangan asboblarga va keramika va o'ta qattiq materiallarga (olmos va kubik bor nitridi) qoplangan asboblarga bo'linishi mumkin.
Qoplama materiallarining xususiyatlariga ko'ra, qoplangan asboblarni ikkita toifaga bo'lish mumkin, ya'ni "qattiq" qoplamali asboblar va "yumshoq" qoplamali asboblar. "Qattiq" qoplamali asboblarning asosiy maqsadi - yuqori qattiqlik va aşınma qarshilik. Uning asosiy afzalliklari yuqori qattiqlik va yaxshi aşınma qarshilik. Odatda TiC va TiN qoplamalari. "Yumshoq" qoplamali asboblarning maqsadi past ishqalanish koeffitsienti bo'lib, o'z-o'zidan moylash vositalari sifatida ham tanilgan. Uning ishlov beriladigan material bilan ishqalanish koeffitsienti juda past, faqat taxminan 0.1, bu yopishqoqlikni kamaytirishi, ishqalanishni kamaytirishi va kesish kuchi va kesish haroratini kamaytirishi mumkin.
Yaqinda nano qoplamali asboblar ishlab chiqildi. Ushbu turdagi qoplamali asbob turli xil funktsional va ishlash talablarini qondirish uchun turli xil qoplama materiallarining (metall / metall, metall / keramika, keramika / keramika va boshqalar) turli kombinatsiyalaridan foydalanishi mumkin. Oqilona ishlab chiqilgan nano-qoplamalar asbob materiallarini mukammal ishqalanishga va aşınmaya qarshi funktsiyalarga va o'z-o'zini moylash xususiyatlariga ega bo'lishi mumkin, ular yuqori tezlikda quruq kesish uchun mos keladi.
(2) Qoplangan asboblarning xususiyatlari
Qoplangan asboblarning ishlash ko'rsatkichlari quyidagilardan iborat:
① Yaxshi mexanik va kesish ko'rsatkichlari: Qoplangan asboblar asosiy materialning va qoplama materialining ajoyib xususiyatlarini birlashtirib, asosiy materialning yaxshi pishiqligi va yuqori mustahkamligini saqlaydi, shu bilan birga qoplamaning yuqori qattiqligi, yuqori aşınma qarshiligi va past ishqalanish koeffitsientiga ega. . Shu sababli, qoplamali asboblarni kesish tezligi qoplamasiz asboblar bilan solishtirganda 2 baravardan ko'proq oshirilishi mumkin va yuqori ovqatlanish tezligiga ruxsat beriladi. Qoplangan asboblarning ishlash muddati ham yaxshilanadi.
② Kuchli ko'p qirralilik: Qoplangan asboblar keng ko'p qirrali va ishlov berish oralig'ini sezilarli darajada kengaytiradi. Bitta qoplamali asbob bir nechta qoplamagan asboblarni almashtirishi mumkin.
③ Qoplama qalinligi: Asbobning ishlash muddati qoplama qalinligining oshishi bilan ortadi, lekin qoplama qalinligi to'yinganlik darajasiga yetganda, asbobning ishlash muddati sezilarli darajada oshmaydi. Qoplama juda qalin bo'lsa, peelingga olib kelishi oson; qoplama juda nozik bo'lsa, aşınma qarshilik yomon.
④ Qayta silliqlash: Qoplangan pichoqlarni qayta silliqlash yomon, qoplama uskunalari murakkab, jarayon talablari yuqori va qoplama muddati uzoq.
⑤ Qoplama materiallari: Turli xil qoplama materiallariga ega asboblar har xil kesish ko'rsatkichlariga ega. Masalan: TiC qoplamasi past tezlikda kesishda afzalliklarga ega; TiN yuqori tezlikda kesish uchun ko'proq mos keladi.
(3) Qoplangan asboblarni qo'llash
Qoplangan asboblar CNC ishlov berish sohasida katta salohiyatga ega va kelajakda CNC ishlov berish sohasida eng muhim vosita turi bo'ladi. Qoplama texnologiyasi har xil po'latlarni yuqori tezlikda kesish ehtiyojlarini qondirish uchun frezalar, raybalar, matkaplar, aralash teshiklarni qayta ishlash asboblari, tishli plitalar, tishli shakllantiruvchi kesgichlar, tishli kesish uchun kesgichlar, shakllantiruvchi broshlar va turli xil mashinaga o'rnatilgan indekslanadigan qo'shimchalar uchun qo'llanilgan. va quyma temirlar, issiqqa chidamli qotishmalar va rangli metallar.
5. Sementlangan karbidli asbob materiallarining turlari, xossalari, xususiyatlari va qo'llanilishi
Sementlangan karbid asboblari, ayniqsa indekslanadigan sementli karbid asboblari CNC ishlov berish asboblarining etakchi mahsulotlari hisoblanadi. 1980-yillardan boshlab har xil turdagi integral va indekslanadigan sementlangan karbid asboblari yoki pichoqlari turli xil kesish asboblari sohalariga kengaytirildi. Ular orasida indekslanadigan sementlangan karbid asboblari oddiy torna asboblari va yuz frezalaridan turli xil nozik, murakkab va shakllantiruvchi asboblar maydonlariga qadar kengaydi.
(1) Tsementlangan karbid asboblar turlari
Asosiy kimyoviy tarkibga ko'ra, sementlangan karbid volfram karbidiga asoslangan sementlangan karbid va titan karbid (nitrid) (TiC (N)) asosidagi sementlangan karbidga bo'linishi mumkin.
Volfram karbid asosidagi sementlangan karbid uchta turni o'z ichiga oladi: volfram kobalt turi (YG), volfram kobalt titanium turi (YT) va nodir karbid qo'shilgan turi (YW). Ularning har biri o'zining afzalliklari va kamchiliklariga ega. Asosiy komponentlar - volfram karbid (WC), titanium karbid (TiC), tantal karbid (TaC), niobiy karbid (NbC) va boshqalar. Odatda ishlatiladigan metall bog'lash bosqichi Co.
Titan karbid (nitrid) asosidagi sementlangan karbid asosiy komponent sifatida TiC bo'lgan sementlangan karbiddir (ba'zilarida boshqa karbidlar yoki nitridlar qo'shilgan) va tez-tez ishlatiladigan metall bog'lash fazalari Mo va Ni.
ISO (Xalqaro standartlashtirish tashkiloti) sementlangan karbidni kesishni uchta toifaga ajratadi:
K toifasi, jumladan Kl0~K40, mening mamlakatim YG toifasiga teng (asosiy komponent WC-Co).
P toifasi, jumladan P01~P50, mening mamlakatim YT toifasiga teng (asosiy komponent WC-TiC-Co).
M toifasi, jumladan M10~M40, mening mamlakatim YW toifasiga teng (asosiy komponent WC-TiC-TaC(NbC)-Co).
Har bir brend yuqori qattiqlikdan maksimal qattiqlikgacha bo'lgan bir qator qotishmalarni ifodalash uchun 01 dan 50 gacha bo'lgan raqam bilan ifodalanadi.
(2) Tsementlangan karbid asboblarining ishlash xususiyatlari
Sementlangan karbid asboblarining ishlash ko'rsatkichlari quyidagilardan iborat:
① Yuqori qattiqlik: sementlangan karbid asboblari yuqori qattiqlik va erish nuqtasiga ega bo'lgan karbidlardan (qattiq faza deb ataladi) va chang metallurgiyasi orqali metall biriktiruvchi (bog'lanish bosqichi deb ataladi) ishlab chiqariladi. Ularning qattiqligi 89-93HRA ga etadi, bu yuqori tezlikdagi po'latdan ancha yuqori. 5400 gradusda qattiqlik hali ham 82-87HRA ga yetishi mumkin, bu xona haroratidagi (83-86HRA) yuqori tezlikdagi po'latning qattiqligi bilan bir xil. Sementlangan karbidning qattiqlik qiymati karbidlarning metallni bog'lash fazasining tabiati, miqdori, zarracha hajmi va tarkibiga qarab o'zgaradi va odatda bog'lovchi metall faza tarkibining ortishi bilan kamayadi. Bog'lanish fazasi tarkibi bir xil bo'lsa, YT qotishmasining qattiqligi YG qotishmasidan yuqori va TaC (NbC) qo'shilgan qotishma yuqori haroratli qattiqlikka ega.
② Egiluvchanlik va pishiqlik: Odatda ishlatiladigan sementlangan karbidning egilish kuchi 900-1500MPa oralig'ida. Metallni bog'lash fazasining tarkibi qanchalik yuqori bo'lsa, egilish kuchi shunchalik yuqori bo'ladi. Bog'lovchi tarkibi bir xil bo'lsa, YG tipidagi (WC-Co) qotishmasining kuchi YT tipidagi (WC-TiC-Co) qotishmasidan yuqori bo'ladi va TiC tarkibining oshishi bilan kuch kamayadi. Tsementlangan karbid mo'rt materialdir va uning xona haroratida ta'sirga chidamliligi yuqori tezlikda ishlaydigan po'latdan atigi 1/30 dan 1/8 gacha.
(3) Odatda ishlatiladigan sementlangan karbid asboblarini qo'llash
YG tipidagi qotishmalar asosan quyma temir, rangli metallar va metall bo'lmagan materiallarni qayta ishlash uchun ishlatiladi. Yupqa taneli sementlangan karbid (masalan, YG3X, YG6X) kobalt miqdori bir xil bo'lsa, o'rta tanelilarga qaraganda yuqori qattiqlik va aşınma qarshilikka ega. Ba'zi maxsus qattiq quyma temir, ostenitik zanglamaydigan po'lat, issiqlikka bardoshli qotishma, titanium qotishmasi, qattiq bronza va aşınmaya bardoshli izolyatsion materiallarni qayta ishlash uchun javob beradi.
YT tipidagi sementlangan karbidning ajoyib afzalliklari yuqori qattiqlik, yaxshi issiqlikka chidamlilik, YG turiga qaraganda yuqori haroratda yuqori qattiqlik va bosim kuchi va yaxshi oksidlanish qarshiligidir. Shuning uchun, asbob yuqori issiqlikka chidamliligi va aşınmaya bardoshli bo'lishi kerak bo'lganda, TiC miqdori yuqori bo'lgan navni tanlash kerak. YT qotishmalari po'lat kabi plastik materiallarni qayta ishlash uchun javob beradi, ammo titanium qotishmalari va silikon alyuminiy qotishmalarini qayta ishlash uchun emas.
YW qotishmalari YG va YT qotishmalarining xususiyatlariga ega va yaxshi keng qamrovli xususiyatlarga ega. Ular po'lat, quyma temir va rangli metallarni qayta ishlash uchun ishlatilishi mumkin. Agar ushbu turdagi qotishmalarning kobalt miqdori mos ravishda oshirilsa, quvvat juda yuqori bo'lishi mumkin va turli xil ishlov berish qiyin bo'lgan materiallarni qo'pol ishlov berish va intervalgacha kesish uchun ishlatilishi mumkin.
6. Yuqori tezlikli po'latdan yasalgan asboblarning turlari, xususiyatlari va qo'llanilishi
Yuqori tezlikli po'lat (HSS) - W, Mo, Cr va V kabi ko'p miqdorda qotishma elementlarga ega bo'lgan yuqori qotishma po'latdir. Yuqori tezlikli po'latdan yasalgan asboblar mustahkamlik, qattiqlik va ishlov berish jihatidan mukammal kompleks ishlashga ega. . Yuqori tezlikli po'lat hali ham murakkab asboblarda, ayniqsa, teshiklarni qayta ishlash asboblari, frezalar, tishli asboblar, broshlar, tishli kesish asboblari va pichoq shakllari murakkab bo'lgan boshqa asboblarni ishlab chiqarishda asosiy o'rinni egallaydi. Yuqori tezlikli po'latdan yasalgan asboblar kesish qirrasini o'tkirlash uchun osondir.
Turli xil foydalanishga ko'ra, yuqori tezlikli po'latni umumiy maqsadli yuqori tezlikli po'lat va yuqori samarali yuqori tezlikli po'latga bo'lish mumkin.
(1) Umumiy maqsadli yuqori tezlikda po'latdan yasalgan asboblar
Umumiy maqsadli yuqori tezlikli po'lat. Umuman olganda, uni ikki toifaga bo'lish mumkin: volfram po'lat va volfram-molibden po'lat. Ushbu turdagi yuqori tezlikda ishlaydigan po'lat tarkibida 0,7% dan 0,9% gacha volfram mavjud. Po'latdagi turli xil volfram tarkibiga ko'ra, uni 12% yoki 18% Vt o'z ichiga olgan volfram po'latiga, 6% yoki 8% Vt o'z ichiga olgan volfram-molibdenli po'latga va 2% yoki umuman Vt bo'lmagan molibdenli po'latga bo'linishi mumkin. Umumiy maqsad yuqori tezlikdagi po'lat ma'lum qattiqlik (63-66HRC) va aşınma qarshilik, yuqori mustahkamlik va pishiqlik, yaxshi plastiklik va qayta ishlash texnologiyasiga ega, shuning uchun u turli xil murakkab asboblarni ishlab chiqarishda keng qo'llaniladi.
① Volfram po'lati: Umumiy maqsadli yuqori tezlikli po'lat volfram po'latining odatiy navi W18Cr4V (qisqacha W18) bo'lib, u yaxshi keng qamrovli ishlashga ega. 6000 daraja yuqori haroratli qattiqlik 48,5HRC ni tashkil qiladi, bu turli xil murakkab asboblarni ishlab chiqarish uchun ishlatilishi mumkin. U yaxshi silliqlash va past dekarburizatsiya sezgirligining afzalliklariga ega, ammo yuqori karbid tarkibi, notekis taqsimot, katta zarralar, past kuch va qattiqlik tufayli.
② Volfram-molibdenli po'lat: volfram po'latidagi volfram qismini molibden bilan almashtirish natijasida olingan yuqori tezlikda ishlaydigan po'latdir. Volfram-molibdenli po'latning odatiy navi W6Mo5Cr4V2 (qisqartirilgan M2). M2 ning karbid zarralari nozik va bir xil bo'lib, uning kuchi, qattiqligi va yuqori haroratli plastikligi W18Cr4V dan yaxshiroqdir. Yana bir volfram-molibdenli po'latdir W9Mo3Cr4V (qisqacha W9) bo'lib, u M2 po'latdan biroz yuqoriroq termal barqarorlikka ega, W6M05Cr4V2 ga qaraganda yaxshiroq egilish kuchi va mustahkamligi va yaxshi ishlov berish qobiliyatiga ega.
(2) Yuqori samarali yuqori tezlikda po'latdan yasalgan asboblar
Yuqori samarali yuqori tezlikli po'lat, umumiy yuqori tezlikli po'lat tarkibiga ba'zi uglerod miqdori, vanadiy tarkibi va qotishma elementlarini, masalan, Co va Al kabi qo'shadigan yangi turdagi po'latdir, shu bilan uning issiqlikka chidamliligi va aşınma qarshiligini oshiradi. Asosan quyidagi toifalar mavjud:
① Yuqori uglerodli yuqori tezlikli po'lat. Yuqori uglerodli yuqori tezlikli po'lat (masalan, 95W18Cr4V) xona haroratida va yuqori haroratda yuqori qattiqlikka ega. Bu oddiy po'lat va quyma temirni, matkaplar, raybalar, kranlar va frezalash uchun yuqori aşınma qarshilik talablari yoki qattiqroq materiallarni qayta ishlash uchun asboblarni ishlab chiqarish uchun javob beradi. Katta zarba uchun mos emas.
② Yuqori vanadiyli yuqori tezlikli po'lat. W12Cr4V4Mo (EV4 deb qisqartirilgan) kabi odatiy navlar 3% ~ 5% V ni o'z ichiga oladi, yaxshi aşınma qarshilikka ega va tolalar, qattiq kauchuk, plastmassa va boshqalar kabi asboblarga juda moyil bo'lgan materiallarni kesish uchun javob beradi. Bundan tashqari, zanglamaydigan po'lat, yuqori quvvatli po'lat va yuqori haroratli qotishmalarni qayta ishlash uchun ham foydalanish mumkin.
③ Kobaltli yuqori tezlikli po'lat. Bu kobalt o'z ichiga olgan o'ta qattiq yuqori tezlikli po'latdir. W2Mo9Cr4VCo8 (M42 deb qisqartirilgan) kabi odatiy navlar yuqori qattiqlikka ega va uning qattiqligi 69 ~ 70HRC ga yetishi mumkin. Bu yuqori quvvatli issiqlikka bardoshli po'lat, yuqori haroratli qotishmalar, titanium qotishmalari va boshqalar kabi ishlov berish qiyin bo'lgan materiallarni qayta ishlash uchun javob beradi. M42 yaxshi silliqlash qobiliyatiga ega va nozik va murakkab asboblarni tayyorlash uchun mos keladi, lekin u mos kelmaydi. zarbali kesish sharoitida ishlash uchun.
④ Alyuminiy yuqori tezlikli po'lat. Bu alyuminiy o'z ichiga olgan o'ta qattiq yuqori tezlikli po'latdir. Odatda sinflarga W6Mo5Cr4V2Al (qisqartirilgan 501) kiradi. Uning 6000 daraja yuqori haroratli qattiqligi ham 54HRC ga etadi. Uning kesish ko'rsatkichi M42 ga teng. U frezalar, matkaplar, raybalar, tishli to'sarlar, broshlar va boshqalarni ishlab chiqarish uchun javob beradi. U qotishma po'lat, zanglamaydigan po'lat, yuqori quvvatli po'lat va yuqori haroratli qotishmalarni qayta ishlash uchun ishlatiladi.
⑤ Azotli o'ta qattiq yuqori tezlikli po'lat. Oddiy navlarga W12M03Cr4V3N (qisqartirilgan (V3N)) kiradi. Bu azot o'z ichiga olgan o'ta qattiq yuqori tezlikli po'latdir. Uning qattiqligi, mustahkamligi va pishiqligi M42 ga teng. U kobalt o'z ichiga olgan yuqori tezlikda o'rnini bosuvchi sifatida ishlatilishi mumkin. po'latdir va ishlov berish qiyin bo'lgan materiallarni past tezlikda kesish va past tezlikda yuqori aniqlikdagi ishlov berish uchun ishlatiladi.
(3) Yuqori tezlikli po'lat va chang metallurgiya yuqori tezlikli po'latni eritish
Turli ishlab chiqarish jarayonlariga ko'ra, yuqori tezlikli po'latni erituvchi yuqori tezlikda po'lat va chang metallurgiya yuqori tezlikli po'latga bo'lish mumkin.
① Yuqori tezlikli po'latni eritish: Oddiy tez po'lat va yuqori samarali yuqori tezlikli po'lat eritish usullari bilan ishlab chiqariladi. Ular eritish, quyma quyish va qoplama va prokat kabi jarayonlar orqali kesish asboblariga aylanadi. Yuqori tezlikli po'latni eritishda osonlik bilan yuzaga keladigan jiddiy muammo karbid segregatsiyasidir. Qattiq va mo'rt karbidlar yuqori tezlikda ishlaydigan po'latda notekis taqsimlanadi va donalar qo'pol (o'nlab mikrongacha) bo'lib, bu yuqori tezlikda ishlaydigan po'lat asboblarning aşınma qarshiligi, qattiqligi va kesish ko'rsatkichlariga salbiy ta'sir qiladi.
② Chang metallurgiyasi yuqori tezlikli po'lat (PM HSS): Chang metallurgiyasi yuqori tezlikli po'lat (PM HSS) yuqori chastotali induksion pechda eritilgan po'lat suyuqlik bo'lib, u yuqori bosimli argon yoki toza azot bilan atomizatsiya qilinadi va keyin tez nozik va bir xil kristalli strukturani (yuqori tezlikda po'lat kukuni) olish uchun sovutiladi. Keyin hosil bo'lgan kukun yuqori harorat va yuqori bosim ostida pichoq bo'shlig'iga bosiladi yoki avval po'latdan yasalgan blanka qilinadi va keyin zarb qilinadi va asbob shakliga o'raladi. Eritma usuli bilan ishlab chiqarilgan yuqori tezlikda ishlaydigan po'lat bilan solishtirganda, PM HSS nozik va bir xil karbid donalarining afzalliklariga ega va yuqori tezlikli po'latni eritishdan ko'ra ancha yuqori mustahkamlik, qattiqlik va aşınma qarshilikka ega. Murakkab CNC asboblari sohasida PM HSS asboblari yanada rivojlanadi va muhim o'rinni egallaydi. F15, FR71, GFl, GF2, GF3, PT1, PVN va boshqalar kabi odatiy navlar katta o'lchamli, og'ir yuklangan va yuqori ta'sirli kesish asboblarini ishlab chiqarish uchun ishlatilishi mumkin, shuningdek, nozik ishlab chiqarish uchun ham ishlatilishi mumkin. kesish asboblari.
CNC asboblari materiallarini tanlash tamoyillari
Hozirgi vaqtda keng qo'llaniladigan CNC asboblari materiallari asosan olmos asboblari, kubik bor nitridi asboblari, keramika asboblari, qoplangan asboblar, karbid asboblari va yuqori tezlikda po'lat asboblarni o'z ichiga oladi. Asbob materiallarining ko'p navlari mavjud va ularning ishlashi juda katta farq qiladi. Turli asboblar materiallarining asosiy ishlash ko'rsatkichlari quyidagi jadvalda ko'rsatilgan.
CNC ishlov berish uchun asboblar materiallari ishlov beriladigan qismga va ishlov berish xarakteriga qarab tanlanishi kerak. Asbob materiallarini tanlash ishlov berish ob'ektiga mos ravishda mos kelishi kerak. Kesish asboblari materiallari va ishlov berish ob'ektlarining mos kelishi, asosan, asbobning eng uzoq umrini va maksimal kesish unumdorligini olish uchun mexanik xususiyatlar, fizik xususiyatlar va kimyoviy xususiyatlarning mos kelishini anglatadi.
1. Kesuvchi asboblar materiallari va ishlov berish ob'ektlarining mexanik xususiyatlarining mos kelishi
Kesish asboblari va ishlov berish ob'ektlarining mexanik xususiyatlarini moslashtirish muammosi, asosan, asbob va ishlov beriladigan buyumlarning mustahkamligi, qattiqligi va qattiqligi kabi mexanik xususiyatlar parametrlarining mos kelishini anglatadi. Turli xil mexanik xususiyatlarga ega asbob materiallari turli xil ish qismlarini qayta ishlash uchun javob beradi.
① The order of tool material hardness is: diamond tool> cubic boron nitride tool> ceramic tool> cemented carbide>yuqori tezlikdagi po'lat.
② The order of bending strength of tool materials is: high-speed steel> cemented carbide> ceramic tool>olmos va kub bor nitridi asbobi.
③ The order of toughness of tool materials is: high-speed steel> cemented carbide>kub bor nitridi, olmos va sopol asbob.
Yuqori qattiqlikdagi ishlov beriladigan materiallar yuqori qattiqlikdagi asboblar bilan ishlov berilishi kerak. Asbob materialining qattiqligi ishlov beriladigan materialning qattiqligidan yuqori bo'lishi kerak, odatda 60HRC dan yuqori bo'lishi kerak. Asbob materialining qattiqligi qanchalik yuqori bo'lsa, uning aşınma qarshiligi shunchalik yaxshi bo'ladi. Masalan, sementlangan karbiddagi kobalt miqdori ortib ketganda, uning mustahkamligi va pishiqligi oshadi va qattiqligi pasayadi, bu qo'pol ishlov berish uchun mos keladi; kobalt miqdori kamayganda, uning qattiqligi va aşınma qarshiligi ortadi, bu nozik ishlov berish uchun mos keladi.
Yuqori haroratli mexanik xususiyatlarga ega asboblar, ayniqsa, yuqori tezlikda kesish uchun javob beradi. Keramika asboblarining yuqori haroratda mukammal ishlashi ularni yuqori tezlikda kesish imkonini beradi va ruxsat etilgan kesish tezligi sementlangan karbid bilan solishtirganda 2 dan 10 martagacha oshirilishi mumkin.
2. Kesuvchi asboblar materiallarining fizik xususiyatlarini ishlov berish ob'ektlari bilan moslashtirish
Turli jismoniy xususiyatlarga ega asboblar, masalan, yuqori issiqlik o'tkazuvchanligi va past erish nuqtasi bo'lgan yuqori tezlikda po'lat asboblar, yuqori erish nuqtasi va past issiqlik kengayishiga ega bo'lgan keramika asboblari, yuqori issiqlik o'tkazuvchanligi va past issiqlik kengayishiga ega olmos asboblari va boshqalar. turli xil ishlov beriladigan materiallarni qayta ishlash. Issiqlik o'tkazuvchanligi past bo'lgan ish qismlarini qayta ishlashda kesish issiqligini tez o'tkazish va kesish haroratini kamaytirish uchun issiqlik o'tkazuvchanligi yaxshiroq bo'lgan asbob materiallaridan foydalanish kerak. Olmos yuqori issiqlik o'tkazuvchanligi va issiqlik tarqalishiga ega, shuning uchun kesish issiqligi katta termal deformatsiyaga olib kelmasdan osongina tarqalishi mumkin, bu ayniqsa yuqori o'lchamli aniqlik talablari bilan nozik ishlov berish asboblari uchun muhimdir.
① Har xil asbob materiallarining issiqlikka chidamlilik harorati: olmos asboblari uchun 700-8000 daraja, PCBN asboblari uchun 13000-15000 daraja, sopol asboblar uchun 1100-12000 daraja, TiC(N) uchun 900-11000 daraja -asosli sementlangan karbid, WC asosidagi o'ta nozik taneli sementlangan karbid uchun 800-9000 daraja va HSS uchun 600-7000 daraja.
② The order of thermal conductivity of various tool materials: PCD>PCBN>WC-based cemented carbide>TiC(N)-based cemented carbide>HSS>Si3N4-based ceramics>Al2O3-asosidagi keramika.
③The thermal expansion coefficients of various tool materials are in the following order: HSS>WC-based carbide>TiC(N)>Al2O3-based ceramics>PCBN>Si3N4-based ceramics>PCD.
④The thermal shock resistance of various tool materials is in the following order: HSS>WC-based carbide>Si3N4-based ceramics>PCBN>PCD>TiC(N)-based carbide>Al2O3-asosidagi keramika.
3. Kesuvchi asboblar materiallari va ishlov berish ob'ektlarining kimyoviy ko'rsatkichlariga mos kelishi
Kesish asboblari materiallari va ishlov berish ob'ektlarining kimyoviy ko'rsatkichlariga mos keladigan muammo asosan kimyoviy yaqinlik, kimyoviy reaktsiya, asbob materiallari va ishlov beriladigan materiallarning tarqalishi va erishi kabi kimyoviy ishlash parametrlariga tegishli. Turli materiallarning asboblari turli xil ish qismlarini qayta ishlash uchun javob beradi.
①The anti-adhesion temperature of various tool materials (with steel) is: PCBN>ceramics>carbide>HSS.
②The anti-oxidation temperature of various tool materials is: ceramics>PCBN>carbide>diamond>HSS.
③ The diffusion strength of various tool materials (for steel) is: diamond>Si3N4-based ceramics>PCBN>Al2O3-based ceramics. The diffusion strength (for titanium) is: Al2O3-based ceramics>PCBN>SiC>Si3N4>olmos.
4. CNC asboblari materiallarini oqilona tanlash
Umuman olganda, PCBN, keramika asboblari, qoplangan karbid va TiCN asosidagi karbid asboblari temir kabi qora metallarni CNC ishlov berish uchun javob beradi; PCD asboblari Al, Mg, Cu kabi rangli metall materiallar va ularning qotishmalari va metall bo'lmagan materiallarni qayta ishlash uchun javob beradi. Quyidagi jadvalda turli xil asboblar materiallari bilan ishlov berish uchun mos bo'lgan ba'zi ish qismlari ko'rsatilgan.